Lazer Kaynak, yüksek yoğunluklu koherent ışın enerjisinin odaklanmasıyla malzemenin yüzeyinde aşırı ısınma ve erime oluşturarak metal veya termoplastik parçaları birleştiren ileri bir katkısız kaynak yöntemidir. Bu süreç, dar kesitli bir kiriş ile derinlik/yatay boyut oranı yüksek (genellikle 10:1'e kadar ulaşabilen) penetrasyon kaynağı sağlamasına olanak tanır ve bu da malzemenin minimum mekanik işleme gerektirmesini sağlar. Lazer kaynak, optik odaklama sayesinde çok küçük bir leke alanına yoğun enerji aktarabileceğinden ince kesitli parçalar için idealdirken, yüksek güç çıkışlı sistemlerle kalın plakalarda bile tek geçişte tam penetrasyon elde edilebilir. Süreç; otomotiv gövde yapımı gibi yüksek hacimli ve hassas tolerans gerektiren endüstrilerde robotik kollarla entegre edilerek tekrarlanabilirliği ve üretim hızı açısından üstün bir performans sunar.
Ansiklopedik Archive
Fiziksel Temel: Koherent Işın Enerjisinin Odaklanması
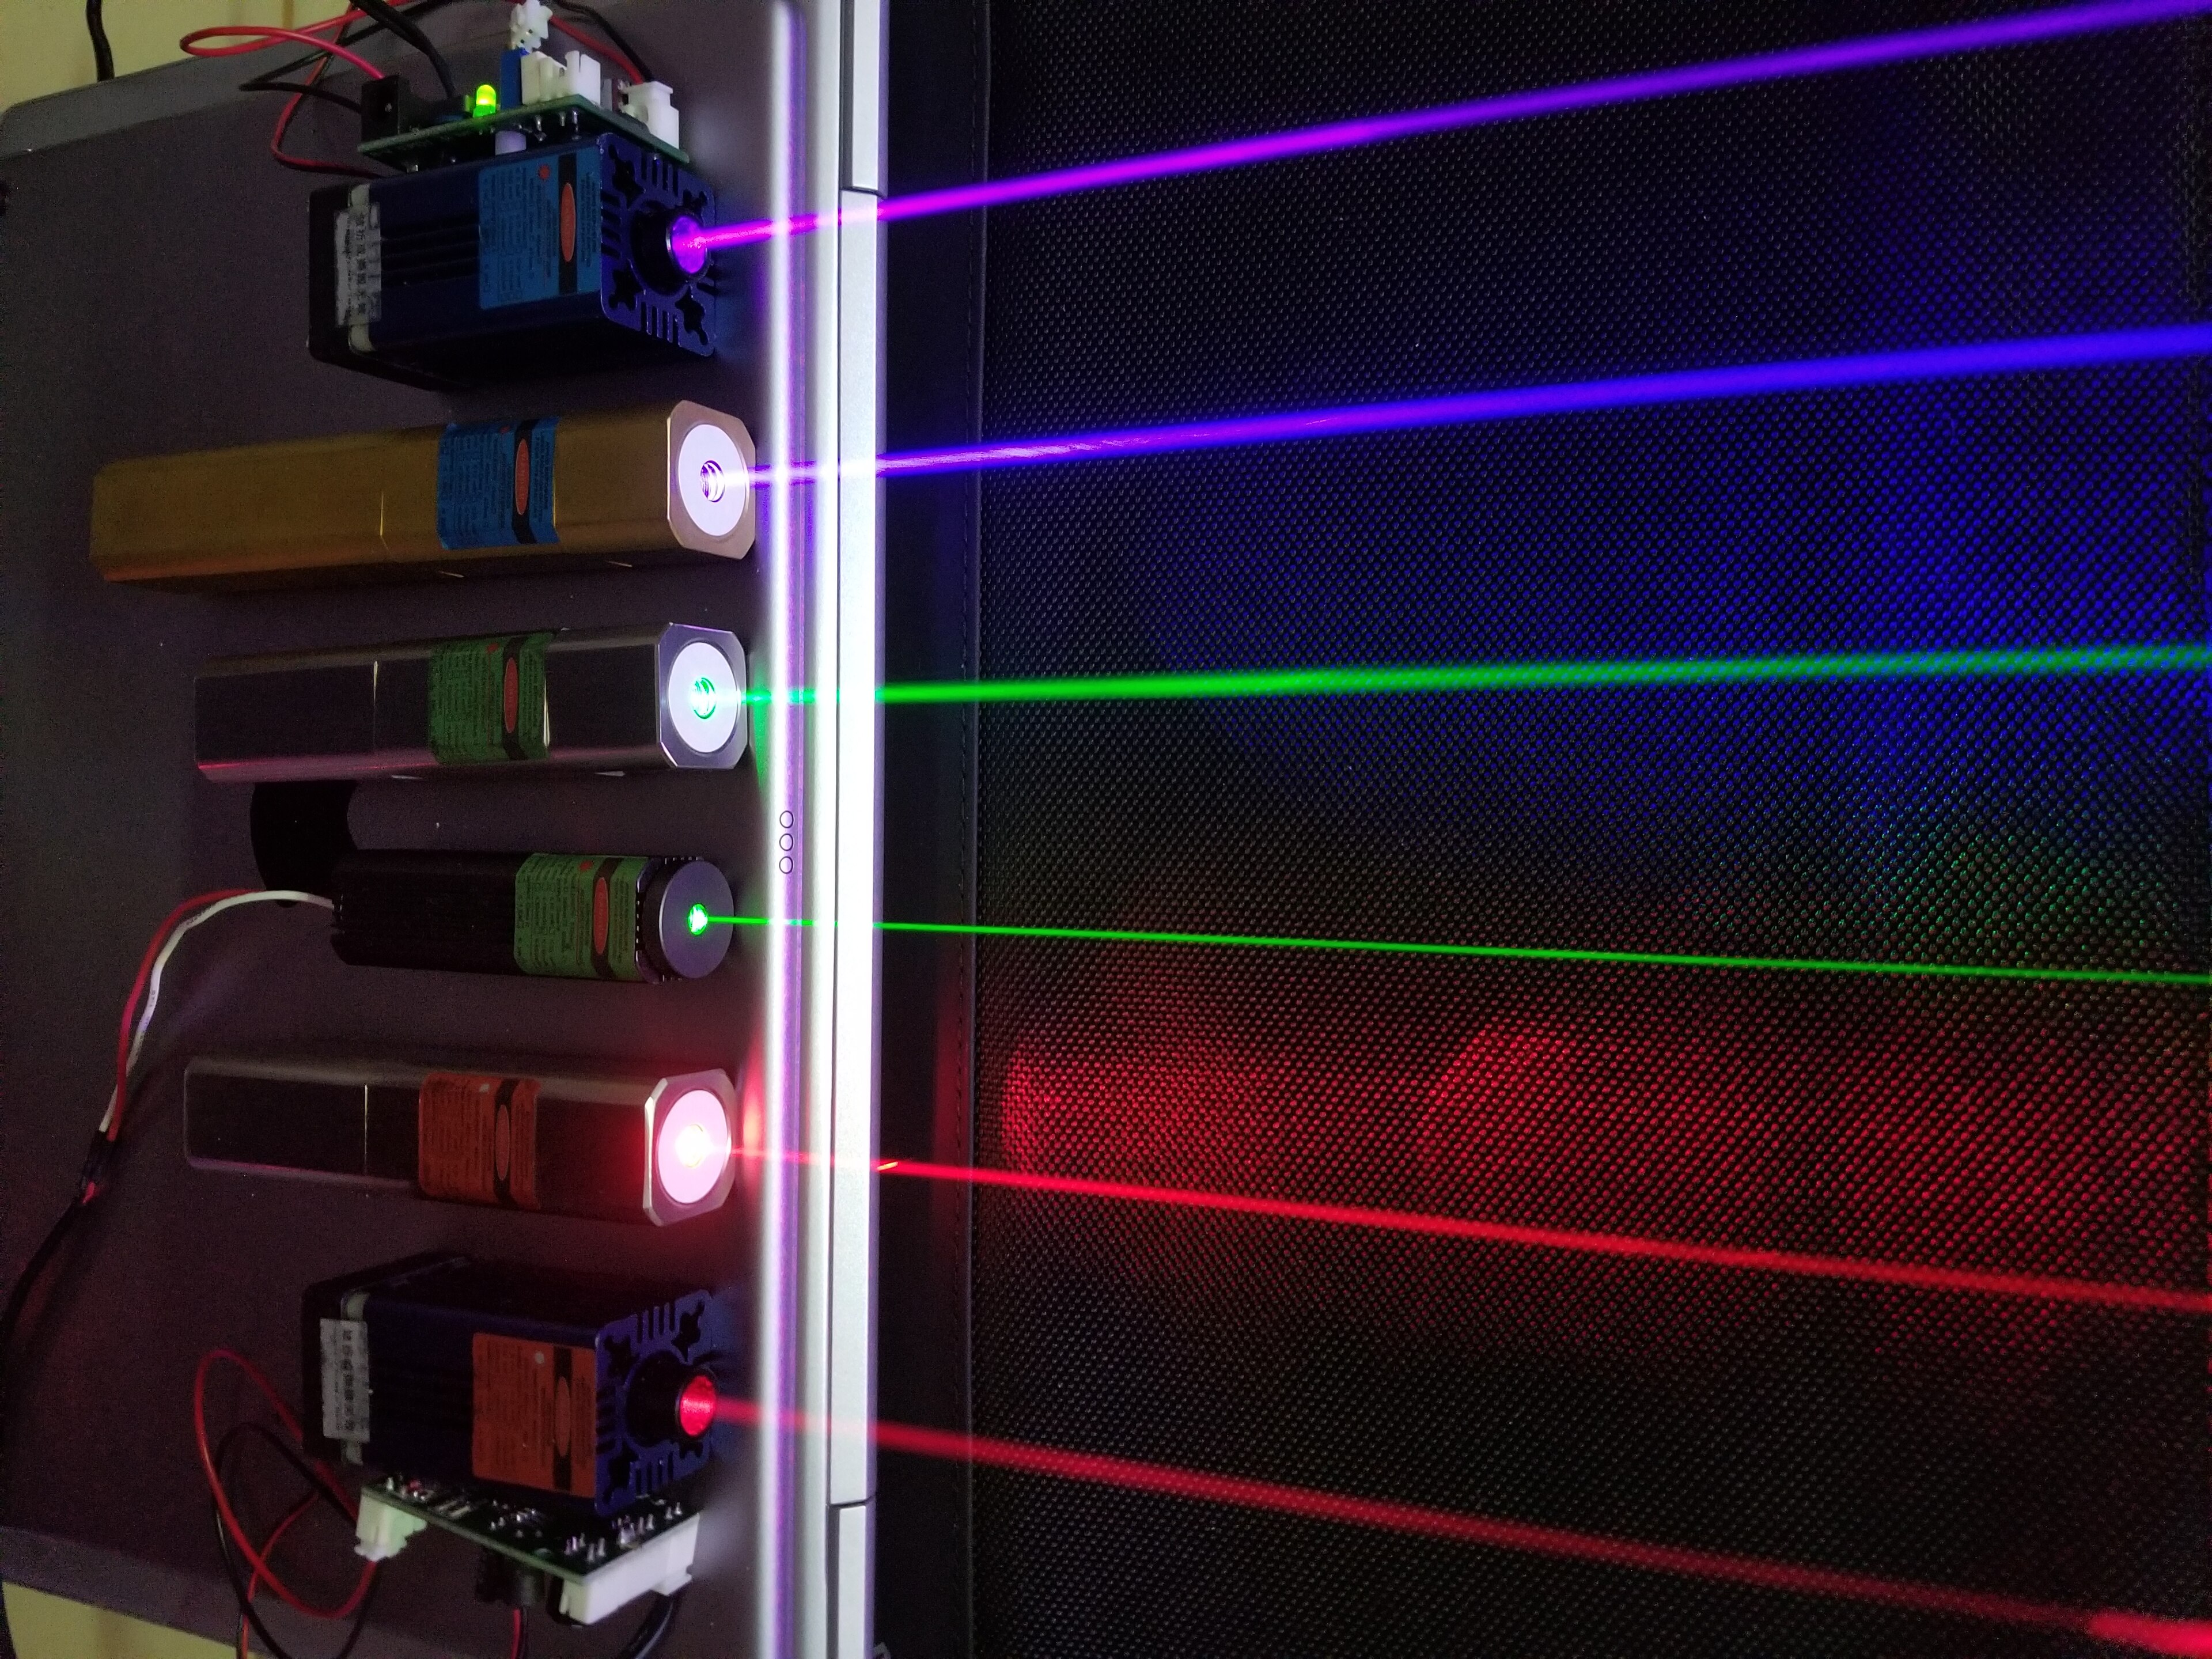
Lazer kaynak, ışının koherans (faz uyumu), monokromatik ve darlemeli gibi optik özelliklerinden doğan benzersiz enerji yoğunluğu ile tanımlanan bir üretim teknolojisidir. Bir lazer kaynağındaki temel fizik olayı, kati haldeki atomlardan salınan fotonların aynı fazda ve tek frekansta yayılması sonucu elde edilen ışının, uygun bir odak lensi sistemiyle mikron ölçeğinde bir leke noktasına indirgenmesidir. Bu odaklama işlemi sayesinde ışık enerjisi, optik kaynağa kıyasla çok daha küçük bir alana yoğunlaşır ve yüzey başına düşen güç yoğunluğu (W/cm²) milyonlarca seviyesine ulaşabilir. Böylece malzeme yüzeyinde anlık olarak buharlaşma ve erime gerçekleşerek sıvı metal havzasının oluşmasını sağlar.
Kaynak Modları: Anahtar Deliği ve Penetrasyon Kaynağı
Lazer kaynak, malzemenin kalınlığı ve termal geçirimliliğine bağlı olarak iki temel mod arasında dinamik bir denge kurar: anahtar deliği (keyhole) kaynağı ve yüzey/penetrasyon kaynağı. Anahtar deliği modu, yüksek güç yoğunluğunun malzemenin buharlaşmasına yol açarak içerde bir bükülmüş metal tüp benzeri boşluk oluşturmasıyla karakterizedir; bu delik ışını yansıtarak kendisini besler ve derin penetrasyon sağlar. Bu modda, sıvı metal havuzu sürekli olarak eriyip soğuyup katılaşıyor ve kaynak ekseninde karakteristik bir termal süzgeç (dendrit) oluşumu gözlemlenir.
Ansiklopedik Archive
Süreç Parametreleri ve Enerji Girişi
Lazer kaynağının sonuçlarını belirleyen temel süreç parametreleri; lazer gücü (genellikle watt cinsinden), kaynak hızı, odak noktasının eşik konumu (stand-off) ve gaz kalkanıdır. Lazer gücü arttıkça anahtar deliği modu daha kolay elde edilirken, yüksek kaynak hızları ince dilimleme (narrow gap) geometrisine yol açarak dar ve derin bir kaynak hatası oluşturur. Odak konumu kritik önem taşır; odak noktası eşiğin üzerindeyse penetrasyon azalırken, eşik seviyesinde veya altında ise maksimum penetrasyon sağlanır. inert gaz kalkanı (genellikle argon), özellikle alüminyum gibi oksitlenmeye meyilli metallerde kaynak havuzunu koruyarak porozite oluşumunu önler.
Endüstriyel Uygulamalar ve Otomasyon Entegrasyonu
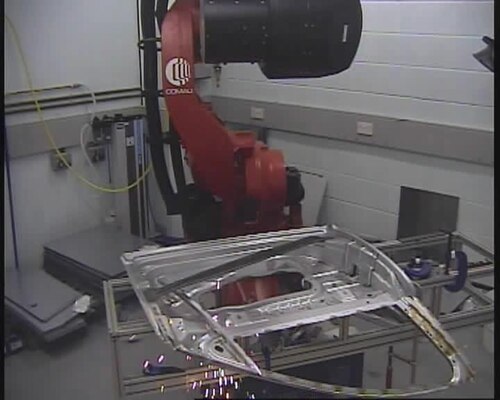
Lazer kaynak, otomotiv gövde yapımında kapı, tampon ve tavan birleştirmelerinde yaygın olarak kullanılmakta olup bu alanda endüstri standardına dönüşmüştür. Yüksek hacimli üretim hatlarında robotik kolların üstün tekrarlanabilirliği sayesinde, insan faktöründen bağımsız tutarlı kaynak kalitesi sağlanır ve proses parametreleri milisaniye hassasiyetinde kontrol edilir. Bu otomasyon entegrasyonu, aynı zamanda çoklu parça birleştirmelerinde (stack welding) karmaşık geometrik konfigürasyonların hızlıca üretilmesini mümkün kılar.
| Odak Leke Yarıçapı (Anahtar Deliği Modu) | 10-50 mikrometrenin altı |
| Yüzey Başına Güç Yoğunluğu | 10^6 – 10^8 W/cm² aralığı |
| Tipik Lazer Kaynak Hızı (Otomotiv) | 2-4 metre/dakika |
| Derinlik/Yatay Oran (Aspect Ratio) | 10:1'e kadar ulaşabilir |
| Kullanılan Lazer Tipi | Fiber, Nd:YAG ve CO2 lazerleri |
❓ Sıkça Sorulan Sorular (SSS)
Lazer kaynakta anahtar deliği modu nasıl oluşur ve neden penetrasyon için kritiktir?
Anahtar deliği (keyhole) modu, odaklanan lazer ışınının malzeme yüzeyindeki güç yoğunluğunun yeterli seviyeye ulaşmasıyla başlar. Bu aşırı ısınma sonucu metalin buharlaşması ve uçuculaşması ile kaynak noktasında bir tüp benzeri bükülmüş boşluk oluşur. Bu delik, ışını iç duvarlarından yansıtarak kendisini besler (self-focusing) ve ışının eşiğin altına ulaşmasını sağlar; böylece tek geçişte yüksek penetrasyon elde edilir. Penetrasyonun bu modda sağlanması, kaynak hatasının dar olmasına ve malzemenin minimum mekanik işleme gerektirmesine yol açar.
Lazer kaynağı diğer kaynak yöntemlerine göre neden ince kesitli parçalar için avantajlıdır?
Lazer ışınının koherent yapısı sayesinde odaklanarak mikron ölçeğinde çok küçük bir leke noktasına indirgenebilir ve bu da yüzey başına milyonlarca W/cm² seviyesinde enerji yoğunluğu sağlar. Bu yüksek yoğunluk, ince kesitlerde (örneğin 0.5 mm altı) hızlı erime ve derin penetrasyon yaratırken, etrafındaki malzemeye minimum termal etkileşim (heat-affected zone – HAZ) verir. Sonuç olarak distorsiyon azalır, kaynak birleşiminin mukavemeti yüksek kalır ve hassas toleranslı parçalar için ideal bir süreç sunar.
İlk yorumu sen yap
Teknik bilgi, sürüş deneyimi ve görüşlerini paylaş. Saygılı ve konuya odaklı kal.